


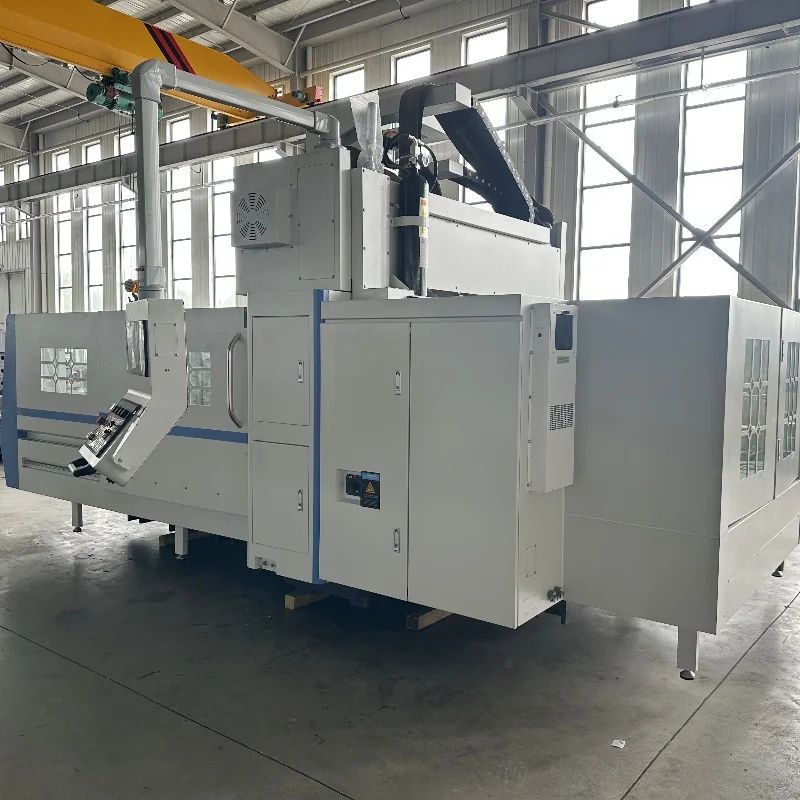
गैन्ट्री मशीनिंग केंद्र
मशीन टूल सुविधाएँ
1. बिस्तर - काम करने की मेज
बिस्तर, वर्कटेबल, कॉलम, क्रॉसबीम, सैडल और स्पिंडल हेडस्टॉक सहित प्रमुख घटकों का निर्माण उच्च शक्ति वाले कच्चा लोहा और राल रेत कास्टिंग तकनीक का उपयोग करके किया जाता है। इन घटकों को 3डी सीएडी सॉफ्टवेयर के माध्यम से अनुकूलित किया गया है, जिसमें कठोरता और ताकत बढ़ाने के लिए तर्कसंगत रूप से व्यवस्थित पसलियों की विशेषता है। मशीन एक निश्चित बिस्तर गैन्ट्री ढांचे को अपनाती है। कॉलम और क्रॉसबीम एक एकीकृत संरचना बनाते हैं, जबकि वर्कटेबल बिस्तर पर X{6}}अक्ष के साथ चलता है। स्तंभों को बिस्तर के दोनों सिरों पर तय किया गया है, और स्पिंडल हेडस्टॉक स्तंभों के बीच लगे क्रॉसबीम पर Z{8}}अक्ष के साथ लंबवत चलता है।
बिस्तर दिशानिर्देश: आयातित हेवी ड्यूटी लीनियर रोलर गाइड का उपयोग करें, जिससे उत्कृष्ट सटीकता प्रतिधारण, उच्च संवेदनशीलता और वर्कटेबल की सटीकता और बेहतर सर्वो ड्राइव प्रदर्शन सुनिश्चित हो सके। वे उच्च भार क्षमता, काटने के दौरान उत्कृष्ट कंपन अवमंदन प्रदान करते हैं, जो मशीन के समग्र प्रदर्शन में सुधार करता है, परिशुद्धता और इसकी दीर्घकालिक स्थिरता को बढ़ाता है, और मशीन की सेवा जीवन को बढ़ाता है।
एक्स{{0}एक्सिस ड्राइव: एक सर्वो मोटर, जो एक प्लैनेटरी रिड्यूसर के माध्यम से जुड़ा होता है (3 मीटर से अधिक के एक्स-{1}}एक्सिस मॉडल के लिए), एक प्री-टेंशन बॉल स्क्रू चलाता है। यह तंत्र वर्कटेबल को बिस्तर पर आगे-पीछे घुमाता है, जिससे X{{5}अक्ष फ़ीड गति मिलती है। स्क्रू प्री-टेंशनिंग से स्क्रू असेंबली की कठोरता बढ़ जाती है।
2. क्रॉसबीम
क्रॉसबीम गाइडवे उत्कृष्ट यांत्रिक गुण प्रदान करते हुए एक लंबवत क्रॉस लेआउट का उपयोग करते हैं। यह डिज़ाइन काटने की सटीकता और कठोरता में उल्लेखनीय रूप से सुधार करता है, क्रॉसबीम की पर्याप्त झुकने और मरोड़ वाली कठोरता सुनिश्चित करता है, जिससे मशीन भारी कटिंग ऑपरेशन को संभालने में सक्षम हो जाती है।
क्रॉसबीम गाइडवेज़: आयातित हेवी{0}}ड्यूटी लीनियर रोलर गाइड्स का उपयोग करें, जो अपनी उत्कृष्ट सटीकता बनाए रखने के लिए जाने जाते हैं। वे अधिक बिजली कटौती के लिए उपयुक्त हैं और स्थिर संचालन सुनिश्चित करते हैं।
Y{{0}एक्सिस ड्राइव: एक सर्वो मोटर एक बॉल स्क्रू को चलाती है, जो क्रॉसबीम के साथ सैडल को बाएं और दाएं घुमाती है, जिससे Y{{1}एक्सिस फ़ीड गति मिलती है।
3. स्पिंडल हेडस्टॉक
स्पिंडल हेडस्टॉक रैखिक गाइड के साथ एक रैम संरचना को अपनाता है। Z-अक्ष चार दिशानिर्देशों का उपयोग करता है, जो उत्कृष्ट कंपन अवशोषण प्रदान करता है और ऑपरेशन के दौरान स्थिर कटिंग सुनिश्चित करता है।
Z{{0}एक्सिस ड्राइव: एक सर्वो मोटर एक बॉल स्क्रू को चलाती है, जो स्पिंडल हेडस्टॉक को सैडल पर ऊपर और नीचे घुमाती है, जिससे Z-एक्सिस फ़ीड गति मिलती है। Z-अक्ष सर्वो मोटर एक स्वचालित ब्रेक से सुसज्जित है जो बिजली हानि के दौरान चालू हो जाता है, गति को रोकने के लिए मोटर शाफ्ट को लॉक कर देता है।
स्पिंडल असेंबली: एक विशेष ताइवानी कारखाने द्वारा निर्मित, उच्च परिशुद्धता और प्रदर्शन सुनिश्चित करता है। टूल क्लैम्पिंग को स्पिंडल पर डिस्क स्प्रिंग्स के माध्यम से प्राप्त किया जाता है, जो टूल होल्डर के पुल स्टड पर चार उंगली के पंजे तंत्र के माध्यम से तनाव लागू करता है, जिससे टूल को स्पिंडल टेपर के भीतर कसकर सुरक्षित किया जाता है। मशीन में स्पिंडल ओरिएंटेशन फ़ंक्शन की सुविधा होती है।
4. वायवीय प्रणाली
मुख्य रूप से टूल क्लैम्पिंग/अनक्लैम्पिंग, स्पिंडल सेंटर थ्रू {{0}वायु, और स्पिंडल नोज सील एयर ब्लास्ट के लिए उपयोग किया जाता है।
5. मशीन सुरक्षा
X-एक्सिस बेड गाइडवे स्टेनलेस स्टील टेलीस्कोपिक कवर द्वारा संरक्षित हैं।
Y{{0}अक्ष क्रॉसबीम दिशानिर्देश धौंकनी-प्रकार के कवर द्वारा संरक्षित हैं।
पूरी मशीन चिप्स और शीतलक छींटों से पूरी तरह घिरी हुई है, जो ऑपरेटर के लिए एक सुरक्षित और आरामदायक कार्य वातावरण सुनिश्चित करती है।
6. स्नेहन प्रणाली
तीनों अक्षों के बियरिंग्स को ग्रीस से चिकनाई दी जाती है।
सभी बॉल स्क्रू असेंबली स्वचालित रूप से तेल से चिकनाई की जाती हैं।
तीनों अक्षों के लिए दिशानिर्देशों में स्वचालित स्नेहन बिंदु हैं। स्नेहक को गाइडवे जोड़े में वितरित किया जाता है, स्नेहन चक्र स्वचालित रूप से सीएनसी प्रणाली द्वारा नियंत्रित होता है।
7. संतुलन प्रणाली
स्पिंडल हेडस्टॉक की स्थिर गति सुनिश्चित करने के लिए तेल संतुलन सिलेंडर के ऊपर नाइट्रोजन का उपयोग किया जाता है। टूल अनक्लैम्पिंग के लिए हाइड्रोलिक सिलेंडर का उपयोग किया जाता है, जबकि डिस्क स्प्रिंग स्वचालित टूल क्लैम्पिंग डिवाइस के लिए क्लैंपिंग बल प्रदान करता है।
8. शीतलन प्रणाली
स्पिंडल रैम की नाक पर बाहरी उपकरण शीतलक क्षमता होती है। शीतलक आम तौर पर गैर संक्षारक होता है, जैसे इमल्शन या हल्का खनिज तेल।
9. चिप हटाने की प्रणाली
वर्कटेबल पर उत्पन्न चिप्स को बेड के दोनों किनारों पर लगे स्क्रू कन्वेयर द्वारा सामने की तरफ {{0}माउंटेड चेन - प्रकार के कन्वेयर तक पहुंचाया जाता है।
10. विद्युत कैबिनेट हीट एक्सचेंजर
सीलबंद हीट एक्सचेंजर कैबिनेट के अंदर और बाहर हवा के आदान-प्रदान को रोकता है, नमी, तेल धुंध और धूल को प्रभावी ढंग से रोकता है। यह कॉम्पैक्ट, हल्का है और इसे सरल रखरखाव की आवश्यकता होती है।
इलेक्ट्रिकल कैबिनेट एयर कंडीशनर (वैकल्पिक): बाहरी पर्यावरणीय परिस्थितियों के आधार पर एक समर्पित कैबिनेट कूलर (एयर कंडीशनर) स्थापित किया जा सकता है। इसमें इलेक्ट्रॉनिक तापमान नियंत्रण (±1 डिग्री), कैबिनेट के अंदर एक स्थिर तापमान बनाए रखने, गर्मी को नियंत्रित करने और इलेक्ट्रॉनिक घटकों के जीवनकाल को बढ़ाने के लिए निरार्द्रीकरण प्रदान करने की सुविधा है।
11. उपकरण पत्रिका संरचना (मानक)
मशीन एक विश्वसनीय ताइवानी {{0}निर्मित 24-टूल आर्म-टाइप (डिस्क कैम प्रकार) टूल चेंजर से सुसज्जित है, जो कम समय में टूल बदलने की सुविधा प्रदान करता है।
चेन-टाइप टूल मैगज़ीन (वैकल्पिक): 40{3}}टूल क्षमता प्रदान करता है। इसमें एक कैम चालित मैकेनिज्म, गति और स्थिरता के लिए मोटर चालित मोटर के साथ डबल आर्म ऑटोमैटिक टूल चेंजर की सुविधा है। इसमें एक बड़ी क्षमता वाला टूल पॉट स्टोरेज, एक मोटर द्वारा संचालित और उच्च स्थिरता के लिए बेलनाकार कैम पोजिशनिंग तंत्र शामिल है।
12. स्पिंडल ऑयल चिलर (वैकल्पिक)
एक वैकल्पिक स्थिरांक तापमान नियंत्रित तेल चिलर स्पिंडल की थर्मल वृद्धि को मशीनिंग सटीकता को प्रभावित करने से रोकता है। यह मशीनिंग परिशुद्धता और दक्षता में सुधार करता है, स्पिंडल सेंटर शिफ्ट या थर्मल विरूपण को रोकता है, मशीन का जीवन बढ़ाता है, तेल के दबाव को स्थिर करता है, तेल को चटकने से रोकता है और कम शोर के साथ काम करता है।
13. मशीन गुणवत्ता नियंत्रण
गुणवत्ता नियंत्रण मानकीकृत उत्पादन प्रक्रियाओं और विस्तार पर पेशेवर ध्यान के माध्यम से लागू किया जाता है। कास्टिंग मशीनिंग से लेकर अंतिम असेंबली तक, हर कदम सख्त, पेशेवर मानकों का पालन करता है। प्रत्येक असेंबली प्रक्रिया, प्रत्येक हाथ से स्क्रैपिंग ऑपरेशन और यहां तक कि प्रत्येक स्क्रू को कसने से पेशेवर विनिर्माण क्षमता का पता चलता है। एक उत्पाद गुणवत्ता प्रबंधन प्रणाली और एक समस्या जिम्मेदारी प्रणाली मौजूद है, जो यह सुनिश्चित करती है कि प्रत्येक मशीन अग्रणी बाजार मानकों को पूरा करती है।
विशेष विवरण:
|
वर्ग |
वस्तु |
विनिर्देश |
|
काम की मेज |
टेबल का आकार |
2200 मिमी x 1300 मिमी |
|
अधिकतम टेबल लोड |
3 टन (3,000 किग्रा) |
|
|
कार्य सीमा |
एक्स-अक्ष यात्रा |
2000 मिमी |
|
Y-अक्ष यात्रा |
1600 मिमी |
|
|
Z-अक्ष यात्रा |
700 मिमी |
|
|
गैन्ट्री चौड़ाई |
1650 मिमी |
|
|
धुरा |
गति सीमा |
8000 आरपीएम |
|
अधिकतम स्पिंडल मोटर पावर |
15 किलोवाट |
|
|
स्पिंडल नोज से टेबल न्यूनतम/अधिकतम। दूरी |
65 - 765 मिमी |
|
|
स्पिंडल टेपर |
BT40 / कैट 40 (150 मिमी पुल स्टड के साथ) |
|
|
सर्वो प्रणाली |
3 एक्सिस मोटर टॉर्क |
35/18/18 एनएम |
|
फ़ीड प्रणाली |
त्वरित ट्रावर्स |
एक्स-अक्ष: 18 मीटर/मिनट |
|
Y-अक्ष: 18 मीटर/मिनट |
||
|
Z-अक्ष: 18 मीटर/मिनट |
||
|
अधिकतम कटिंग फ़ीड दर |
10000 मिमी/मिनट |
|
|
शुद्धता |
स्थिति निर्धारण सटीकता |
X-अक्ष: ±0.005/300मिमी |
|
Y-अक्ष: ±0.005/300मिमी |
||
|
Z-अक्ष: ±0.005/300मिमी |
||
|
repeatability |
X-अक्ष: ±0.005मिमी |
|
|
Y-अक्ष: ±0.005मिमी |
||
|
Z-अक्ष: ±0.005मिमी |
||
|
टूलींग |
अधिकतम. उपकरण व्यास (आसन्न/कोई आसन्न उपकरण नहीं) |
Ø150 मिमी / Ø250 मिमी |
|
अधिकतम. उपकरण की लंबाई |
350 मिमी |
|
|
अधिकतम. उपकरण वजन |
20 किग्रा |
|
|
टूल-से-टूल परिवर्तन का समय |
3.5 सेकंड |
|
|
उपयोगिताओं |
वायुदाब की आवश्यकता |
5 - 7 किग्राएफ/सेमी² (लगभग. 0.49 - 0.69 एमपीए) |
|
कुल मिलाकर आयाम |
मशीन आयाम (एल एक्स डब्ल्यू एक्स एच) |
5850 मिमी x 3570 मिमी x 3400 मिमी |
मुख्य घटक सूची:
|
नहीं। |
मानक विन्यास |
विशिष्टता/नाम |
उत्पत्ति/ब्रांड |
|
1 |
नियंत्रण प्रणाली |
सिंटेक 22एमए-4 (सभी-इन-वन) |
ताइवान/सिंटेक |
|
2 |
यांत्रिक तकला |
बेल्ट-चालित, BT40-Ø150 |
ताइवान/ओकाडा |
|
3 |
एक्स-एक्सिस बॉल स्क्रू |
R50-12 |
ताइवान/हाईविन |
|
4 |
Y-एक्सिस बॉल स्क्रू |
R50-12 |
ताइवान/हाईविन |
|
5 |
Z-एक्सिस बॉल स्क्रू |
R50-12 |
ताइवान/हाईविन |
|
6 |
एक्स-एक्सिस लीनियर गाइडवे |
45मिमी भारी-ड्यूटी रोलर गाइड, 8 ब्लॉक |
ताइवान/हाईविन |
|
7 |
Y-एक्सिस लीनियर गाइडवे |
45मिमी भारी-ड्यूटी रोलर गाइड, 4 ब्लॉक |
ताइवान/हाईविन |
|
8 |
Z-एक्सिस लीनियर गाइडवे |
टरसाइट-बी कोटेड हेवी-ड्यूटी हार्ड गाइडवे |
मशीन टूल का मिलान हुआ |
|
9 |
तीन-एक्सिस स्क्रू बियरिंग्स |
X: 4072; Y/Z: 3062 |
जापान/एनएसके या नाची |
|
10 |
स्क्रू प्री-टेंशन नट |
वाईएसआर |
ताइवान/यिनश |
|
11 |
Z-अक्ष संतुलन प्रणाली |
संतुलन प्रणाली |
वुक्सी/हुआजिन |
|
12 |
केंद्रीकृत ऑटो स्नेहन प्रणाली |
वॉल्यूमेट्रिक प्रकार |
हेगू |
|
13 |
हवाई प्रणाली |
- |
ताइवान/एयरटीएसी |
|
14 |
प्रकाश व्यवस्था |
कार्य लैंप |
गुआंग्डोंग |
|
15 |
उपकरण क्लैंपिंग सिलेंडर |
बूस्ट प्रकार |
ताइवान/एयरटीएसी |
|
16 |
विद्युत कैबिनेट हीट एक्सचेंजर |
परिसंचरण प्रकार |
ताइवान-वित्त पोषित |
|
17 |
इनर गार्ड (टेलिस्कोपिक कवर) |
स्टील हेलमेट टेलीस्कोपिक प्रकार |
झोंगक्सिन भारी उद्योग |
|
18 |
पूर्ण संलग्नक |
पूर्ण संलग्नक (फ़ैक्टरी रंग) |
झोंगक्सिन भारी उद्योग |
|
19 |
चिप हटाने की प्रणाली |
दो-स्क्रू एक-श्रृंखला कन्वेयर |
झोंगक्सिन भारी उद्योग |
|
20 |
तेल ठंडा करने वाला* |
- |
ताइवान-वित्तपोषित (वैकल्पिक) |
|
21 |
डिस्क-टाइप टूल मैगज़ीन |
24-उपकरण, भुजा प्रकार |
ताइवान/ओकाडा या शूलुन |
|
टिप्पणी:घटक की कमी के मामले में, इसे समान विनिर्देश, समान या उच्च ग्रेड और समकक्ष ब्रांड के विकल्प से बदल दिया जाएगा। * वैकल्पिक आइटम को दर्शाता है. |
|||
मानक मशीनिंग कार्य परिचय:
|
नहीं। |
समारोह (अंग्रेजी) |
विवरण |
|
1 |
नियंत्रण पथों की संख्या |
1 |
|
2 |
अधिकतम कुल नियंत्रित अक्ष (सर्वो + स्पिंडल) |
6 |
|
अधिकतम नियंत्रित सर्वो अक्ष |
5 |
|
|
अधिकतम नियंत्रित स्पिंडल |
1 |
|
|
3 |
साथ ही नियंत्रित कुल्हाड़ियाँ |
4 |
|
4 |
प्रदर्शन इकाई |
10.4" रंगीन एलईडी |
|
5 |
सर्वो एचआरवी नियंत्रण |
उच्च{{0}गति, उच्च-परिशुद्धता सर्वो नियंत्रण |
|
6 |
कार्यक्रम क्षमता |
512K (1280m) |
|
7 |
I/O लिंक i |
1024 / 1024 |
|
8 |
स्वचालित डेटा बैकअप |
मशीन टूल डेटा का बैकअप |
|
9 |
मेमोरी कार्ड संपादित/चलाएँ |
डीएनसी/ऑनलाइन मशीनिंग |
|
10 |
प्रोग्राम फ़ोल्डर प्रबंधन |
मैक्रो प्रोग्राम और मशीनिंग प्रोग्राम का उपयोग करने के लिए कार्य |
|
11 |
एफएसएसबी हाई-स्पीड रिजिड टैपिंग |
कठोर टैपिंग समय और त्रुटि को कम करता है |
|
12 |
इंटेलिजेंट बैकलैश मुआवजा |
प्रतिघात मुआवजा |
|
13 |
पीएमसी एक्सिस नियंत्रण |
इसका उपयोग तब किया जाता है जब टूल मैगज़ीन सर्वो-संचालित प्रकार की हो |
|
14 |
एंबेडेड ईथरनेट के माध्यम से डेटा ट्रांसमिशन |
ईथरनेट के माध्यम से डेटा ट्रांसमिशन फ़ंक्शन |
|
15 |
यूएसबी से सीएफ कार्ड प्रोग्राम ट्रांसफर |
डेटा ट्रांसमिशन फ़ंक्शन |
|
16 |
सर्वो गाइड मेट |
सर्वो अनुकूलन |
|
17 |
स्पिंडल इंटेलिजेंट लोड मीटर |
स्पिंडल करंट और अन्य स्थितियों पर नज़र रखता है |
|
18 |
एआई कंटूर नियंत्रण |
आगे देखने के साथ इष्टतम गति और त्वरण नियंत्रण |
|
19 |
सहज सहनशीलता नियंत्रण |
आदेशित सहनशीलता के माध्यम से उचित मशीनिंग गति निर्धारित करता है |
|
20 |
बुद्धिमान ओवरलैप |
पार्ट मशीनिंग चक्र का समय कम कर देता है |
|
21 |
स्पिंडल एचआरवी नियंत्रण |
उच्च{{0}गति, उच्च-परिशुद्धता सर्वो नियंत्रण |
|
22 |
इंच/मीट्रिक रूपांतरण |
मशीन टूल इकाइयों का रूपांतरण |
|
23 |
एचआरवी2 नियंत्रण |
उच्च{{0}गति, उच्च-परिशुद्धता सर्वो नियंत्रण |
|
24 |
एचआरवी3 नियंत्रण |
उच्च{{0}गति, उच्च-परिशुद्धता सर्वो नियंत्रण |
|
25 |
सिंटेक 22एमए-4 सभी-इन-वन |
कम समय में उच्च{{0}स्पीड, उच्च{{1}परिशुद्धता मशीनिंग के लिए सर्वो ट्यूनिंग |
|
26 |
लचीला फ़ीड गियर |
मनमाना डीएमआर |
|
27 |
न्यूनतम कमांड वृद्धि (0.0001मिमी, 0.0001डिग्री, 0.00001 इंच) |
न्यूनतम सिस्टम इकाई |
|
28 |
दर्पण छवि |
प्रत्येक अक्ष के लिए |
|
29 |
कठोर दोहन वापस लेना |
कठोर दोहन पीछे हटना |
|
30 |
बफ़र रजिस्टर |
सिस्टम डेटा बफ़र |
|
31 |
पोजिशनिंग (स्पिंडल ओरिएंटेशन) |
टैपिंग, टूल परिवर्तन के लिए स्पिंडल पोजिशनिंग फ़ंक्शन |
|
32 |
रेखिक आंतरिक |
रैखिक मशीनिंग कार्य |
|
33 |
वृत्ताकार अंतर्वेशन |
परिपत्र मशीनिंग समारोह |
|
34 |
पेचदार अंतर्वेशन |
पेचदार मशीनिंग कार्य |
|
35 |
थ्रेड कटिंग, सिंक्रोनस फ़ीड |
थ्रेड कटिंग, सिंक्रोनस फ़ीड |
|
36 |
रोटरी एक्सिस रोलओवर |
रोटरी अक्ष रोलओवर |
|
37 |
किसी भी कोण पर चम्फरिंग/कॉर्नर आर |
किसी भी कोण पर चम्फरिंग/कॉर्नर आर |
|
38 |
ड्रिलिंग के लिए डिब्बाबंद साइकिलें |
ड्रिलिंग के लिए डिब्बाबंद साइकिलें |
|
39 |
डॉगलेस संदर्भ बिंदु सेटिंग |
डॉगलेस संदर्भ बिंदु सेटिंग |
|
40 |
स्वचालित कॉर्नर ओवरराइड |
कोनों पर फ़ीड ओवरराइड का स्वचालित नियंत्रण |
|
41 |
स्केलिंग |
स्केलिंग |
|
42 |
विमान चयन |
G17, G18, G19 |
|
43 |
प्रोग्रामयोग्य दर्पण छवि |
प्रत्येक अक्ष के लिए प्रोग्रामयोग्य दर्पण छवि |
|
44 |
एकल ब्लॉक |
एकल ब्लॉकों में कार्यक्रम निष्पादन |
|
45 |
प्रोग्राम पुनः प्रारंभ |
अस्थायी कार्यक्रम रुकावट के बाद पुनः प्रारंभ करें |
|
46 |
उपकरण व्यास/नाक त्रिज्या मुआवजा |
उपकरण पैरामीटर मुआवजा |
|
47 |
उपकरण जीवन प्रबंधन |
उपकरण जीवन प्रबंधन |
|
48 |
विस्तारित उपकरण जीवन प्रबंधन |
विस्तारित उपकरण जीवन प्रबंधन |
|
49 |
प्रतिक्रिया मुआवजा |
मशीन अक्ष बैकलैश मुआवजा फ़ंक्शन |
|
50 |
स्थिति ट्रैकिंग |
स्थिति ट्रैकिंग |
|
51 |
असामान्य भार का पता लगाना |
प्रत्येक अक्ष के लिए असामान्य भार का पता लगाना |
|
52 |
स्थिति की अदला - बदली करें |
कार्यक्रम सुरक्षा समारोह |
|
53 |
पृष्ठभूमि संपादन |
संपादन मोड में प्रोग्राम संपादन संभव है |
|
54 |
बहु-भाषा प्रदर्शन फ़ंक्शन |
10 सिस्टम ऑपरेशन इंटरफ़ेस भाषाएँ |
|
55 |
स्वयं-नैदानिक कार्य |
मशीन टूल की स्थिति पर नज़र रखता है |
|
56 |
सहायता कार्य |
सिस्टम अलार्म देखें |
|
57 |
नैनो इंटरपोलेशन |
नैनो प्रक्षेप |
|
58 |
कार्य समन्वय प्रणाली |
G52 ~ G59 |
|
59 |
निरपेक्ष/वृद्धिशील आदेश |
एक ही ब्लॉक में मिलाया जा सकता है |
|
60 |
दोष निदान |
वर्तमान मशीन उपकरण दोष स्थितियों की जाँच करता है |
|
61 |
स्क्रीन साफ़ |
मैन्युअल या स्वचालित स्क्रीन साफ़ करना |
|
62 |
बिजली की खपत की निगरानी |
मशीन उपकरण बिजली की खपत पर नज़र रखता है |
मशीन उपकरण कार्य वातावरण की स्थितियाँ:
तीन -चरण एसी विद्युत आपूर्ति: 380V ±10% ~ 15%; 50हर्ट्ज ±1हर्ट्ज। मुख्य पावर केबल: 8 मिमी² या बड़ा। ग्राउंडिंग तार: 8 मिमी² या बड़ा।
परिवेश का तापमान: 8 ~ 40 डिग्री।
सापेक्ष आर्द्रता: 80% से कम या उसके बराबर।
तेज़ प्रकाश स्रोतों, कंपन स्रोतों और ताप स्रोतों से दूर रहें। बिजली के हस्तक्षेप से बचने के लिए उच्च आवृत्ति वाले जनरेटर, डिस्चार्ज उपकरण, वेल्डिंग मशीन आदि से दूर रहें, जिससे मशीन के एनसी सिस्टम में खराबी हो सकती है।
अनुशंसित तेल और ग्रीस चार्ट:
|
स्नेहन भाग |
मात्रा |
अनुशंसित स्नेहक |
|
टिप्पणियाँ |
|
|
परिवेश तापमान. 10~40 डिग्री |
परिवेश तापमान. 5~10 डिग्री |
||||
|
गेंद पेंच |
तेल स्नेहन |
2-4 लीटर |
वे ऑयल #68 |
रास्ता तेल #32 |
1. ऑपरेशन से पहले या अलार्म बजने पर प्रतिदिन जाँच करें और पुनः भरें। |
|
ग्रीस स्नेहन |
0.7-0.8 लीटर |
लिथियम ग्रीस #000 |
2. कम तापमान के लिए तेल का ग्रेड बदलें। |
||
|
3. ग्रीस कार्ट्रिज के लिए, ब्रांड स्नेहक निर्माता से मेल खाना चाहिए। |
|||||
|
स्पिंडल और स्क्रू कूलिंग यूनिट |
पानी ठंडा करने वाला |
15-35 लीटर |
बीएएसएफ जी48 एंटीफ्ीज़र (किसी अन्य माध्यम की अनुमति नहीं है) |
- |
1. ऑपरेशन से पहले या अलार्म बजने पर प्रतिदिन एंटीफ्ीज़र/तेल की जाँच करें और फिर से भरें। |
|
तेल ठंडा करने वाला |
20-40 लीटर |
ग्रेट वॉल नं.. 10 स्पिंडल ऑयल |
ग्रेट वॉल नं.. 5 स्पिंडल ऑयल |
2. कम तापमान के लिए तेल का ग्रेड बदलें। |
|
|
हाइड्रोलिक स्टेशन |
25 लीटर |
हाइड्रोलिक तेल एचएम #32 |
हाइड्रोलिक तेल एचएम #20 |
1. ऑपरेशन से पहले रोजाना जांच करें; सालाना तेल बदलें। |
|
|
बूस्टर सिलेंडर |
0.1-0.2 लीटर |
हाइड्रोलिक तेल #32 |
हाइड्रोलिक तेल #20 |
1. ऑपरेशन से पहले रोजाना जांच करें; जब तेल का कप केवल 1/3 भरा हो तो दोबारा भरें। |
|
|
काटने वाला द्रव्य |
100-350 लीटर |
वर्कपीस सामग्री और मशीनिंग स्थितियों (वास्तविक टैंक क्षमता के आधार पर मात्रा) के आधार पर उपयुक्त कटिंग तरल पदार्थ का चयन करें। |
- |
परिवेश के तापमान पर स्टार्टअप से पहले टैंक में बर्फ की जाँच करें। 5 डिग्री से नीचे है. |
|
|
चौथी धुरी |
0.8~1 लीटर |
गियर ऑयल #150 |
गियर ऑयल #100 |
1. ऑपरेशन से पहले रोजाना जांच करें; हर 6 महीने में तेल बदलें। |
|
|
टूल चेंजर आर्म सिस्टम |
7 लीटर |
गियर ऑयल #100 |
15W-40 एंटीफ्ीज़ डीजल इंजन ऑयल |
1. ऑपरेशन से पहले रोजाना जांच करें; हर 2400 परिचालन घंटे या 6 महीने में तेल बदलें। |
|
लोकप्रिय टैग: गैन्ट्री मशीनिंग सेंटर, चीन गैन्ट्री मशीनिंग सेंटर निर्माता, आपूर्तिकर्ता, कारखाने
की एक जोड़ी
नहींशायद तुम्हे यह भी अच्छा लगे


जांच भेजें